
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Marine Hatch Анализа на хардверски дефект: Шарки и брави
Во Andy Marine, веруваме дека практичното производствено знаење е едно од највредните средства изградени со текот на времето.
Во нашата работилница има инженери, специјалисти за производство и искусни техничари кои поминале години работејќи со поморски хардвер од нерѓосувачки челик - од избор на материјали и прецизно инвестициско лиење до обработка, полирање и контрола на квалитетот на линијата за склопување.
Многу од овие сознанија се дознаваат на потешкиот начин преку дневното производство и враќањето на терен: разбирање зошто бравата се врзува по една сезона за водата, зошто шарката се прилепува на зглобот при удар на бранови и кои суптилни детали за леење и склопување ги спречуваат скапите барања за гаранција.
Сепак, ова практично знаење често се чува во работилницата и ретко стигнува до градителите на бродови, поморските архитекти и менаџерите за набавки кои донесуваат критични одлуки за изворите.
РАЗГОВОРИ НА ИНЖЕНЕР е наш напор да го споделиме ова искуство во производството во реалниот свет.
Преку оваа серија, разговараме за материјали, алатки, производствени процеси и искрени лекции од перспектива на посветен производител на поморски хардвер.
Денешните ENGINEER TALKS Ep.09 е претставена од инженер Ву, напишана од мене, уредникот.
Во изградбата на чамци и набавките на хардвер, кога монтажата на палубата не успее, непосредната реакција често е виновна за степенот на материјалот - под претпоставка дека некој испорачал инфериорен нерѓосувачки челик или прескокнал заштита од корозија.
Сепак, по испитувањето на безброј вратени фитинзи на палубата од бродоградилишта и гарантни сервисни центри, нашиот тим на работилница гледа многу поинаква реалност. Хардверот за шрафирање - конкретно шарките на палубата, затворачките брави, бравите за вртење и прстените за влечење на рамна монтажа - ретко се откажува само од општото 'рѓосување. Наместо тоа, предвремените дефекти на водата се речиси секогаш предизвикани од механички и геометриски реалности:џебови за заробување на вода кои го изгладнуваат челикот од кислород, остри внатрешни агли кои го концентрираат ударот од бранови, нерамна дебелина на ѕидот што предизвикува скриена внатрешна порозност и мали монтажни интерфејси кои се кинат во композитни јадра на палубата.
Морските отвори функционираат во една од најказните зони на кој било брод. Нив ги шетаат, ги затвораат под силно море, ги полеваат со сол и ги мачкаат со агресивни хемикалии за миење. Кога хардверот се избира чисто врз основа на сјајна каталошка фотографија без да се процени како се справува со вистински динамични оптоварувања и дренажа, неуспехот е само прашање на време.
Овој водич ги споделува нашите практични набљудувања од работилницата за тоа зошто хардверот за отворот се распаѓа при сервисирање и што треба да бараат производителите на бродови, дизајнерите и надзорниците на склопување за да ги елиминираат овие ризици пред компонентите да стигнат до производната линија.
1. Шарки на палубата: фрактури на замор, водени замки и опасност од остри агли
Шарките на палубата на тешките отвори за мотори, лазаретите и живите бунари издржуваат континуиран цикличен стрес. Секој пат кога бродот удира во морето на главата, целата маса на капакот на отворот врши насилна сила на конзола директно во основата на шарката и иглата на зглобот. При проверка на скршените шарки вратени од теренот, дефектите речиси секогаш се концентрираат на две специфични точки:спојот на зглоботивдлабнатината на завртката за монтирање.
Феноменот „Водна стапица“:
Не'рѓосувачкиот челик од степен 316 се потпира на континуиран контакт со растворениот кислород во амбиенталниот воздух за одржување и заздравување на неговата микроскопска заштитна фолија од хром оксид. Кога кастинг за шарки е дизајниран со рамни, вдлабнати џебови за монтирање или тесни, неисцедени празнини на зглобот, внатре за миење вода и базен со прскање сол. Заробен во застоен џеб без кислород, челикот не може да го обнови својот пасивен слој. Застојаната солена вода станува кисела, иницирајќи локализирана корозија на пукнатините и дупчење што брзо делува како невидлива почетна точка за пукнатини на замор при повторени динамички бранови.
Остри внатрешни агли наспроти дарежливи филети:
Во евтините песочни одлеаноци или слабо опремени инвестициски калапи, преминот помеѓу рамната монтажна клапа и подигнатиот зглоб често се остава со остар прав агол. Динамичните ударни оптоварувања се концентрираат директно по оваа остра линија на засекот наместо да се распрснуваат низ телото. Добро опремените инвестициони лиени шарки вклучуваат мазни, континуирани преодни радиуси и наклонети дренажни рамнини за рамномерно да се распределат ударните оптоварувања, а истовремено да се овозможи морската вода веднаш да истекува.
Баланс на дебелина на ѕидот на лиење:
Во леарницата, ако зглобот на шарката е фрлен дебел и цврст додека монтажната врата останува тенка како хартија, металот се лади нерамномерно во керамичкиот калап. Овој диференцијал за ладење создава скриени микроскопски празнини за собирање токму на раскрсницата каде што стресот е најголем. Соодветното уредување обезбедува рамномерни транзиции на ѕидовите, елиминирајќи ги внатрешните празнини од лиење пред да започне полирањето.

Шарка
Лиени шарки од нерѓосувачки челик за морски отвори, шкафчиња и панели за пристап на палубата.
ПОГЛЕДНЕТЕ ГИ ШРКИ ЗА ЛИЕЊЕ →2. Слем брави и брави за вртење: распаѓање на пролетта и механичко врзување
Механизмите за заклучување на подните отвори, вратите на средишната конзола и кутиите за мамка поднесуваат илјадници затворачки удари и континуирани вибрации на трупот. Двете најчести поплаки на терен од бродоградилишта се„Јазикот на бравата е заглавен внатре и не излегува“и„бравата за вртење се отпушта и нема да го запечати отворот“.
Зошто се врзуваат слем бравите:
- Корозија на внатрешната пролетна комора:Додека надворешното тело на бравата е излеано од нерѓосувачки челик 316, внатрешните пружини за компресија често се направени од инфериорна пружинска жица. Кога незапечатените брави комори ја заробуваат солената вода, изворот брзо се опушта или целосно се кине, оставајќи го лизгачкиот болт заглавен внатре.
- Груби камери како актерска екипа:Ако заобленото заглавување на лизгачката завртка е оставено грубо или само површно набиено, повтореното удирање со ударната плоча создава микро гадење, предизвикувајќи триење метал на метал што брзо го врзува механизмот.
Зошто вртењето на бравите ја губи компресијата:
- Играње со вратило и ексцентрично носење:Кога растојанието помеѓу централното ротирачко вратило и куќиштето е премногу лабаво, вибрациите на моторот предизвикуваат нишање на вратилото. Со текот на времето, рачката на камерите нерамномерно се троши на ударната плоча, соголувајќи го внатрешниот погон и губи компресија на заптивката на отворот.
- Недостаток на позитивни точки:Без позитивно позиционирање со прицврстување на топката или синтетички чаури за заклучување, континуираните вибрации за движење постепено ја вртат рачката на бравата од нејзината заклучена положба, оставајќи ја водата да истекува во сувите прегради за складирање.
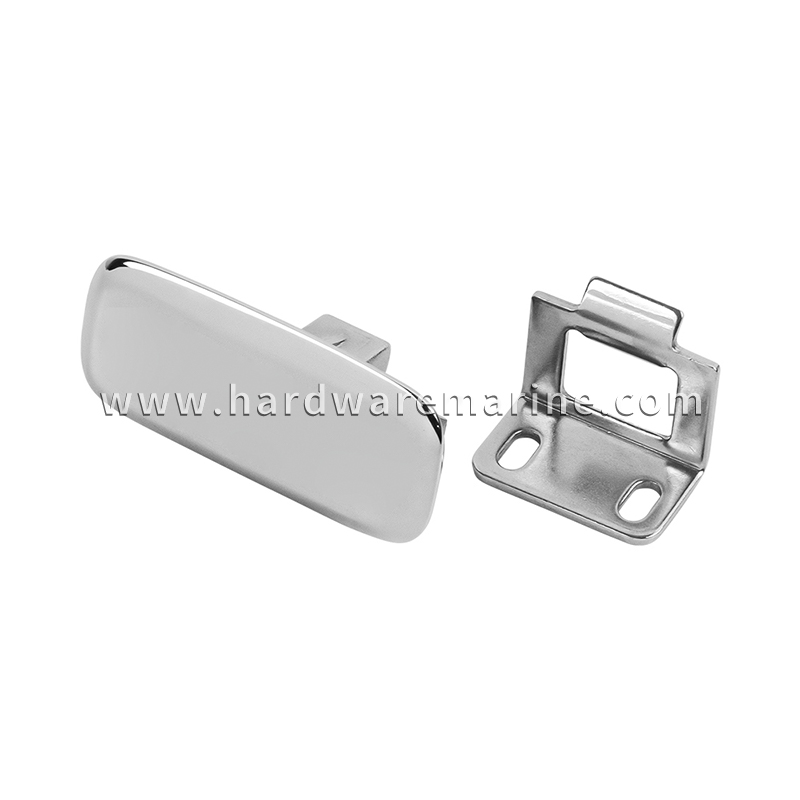
Слем бравата
Резени со пружини за прицврстување на отворите, вратите и капаците на преградите.
ПОГЛЕДНЕТЕ СЛЕМ ЛАТЧИ →3. Прстени за влечење со рамна монтажа: грабне товари и кинење на палубата
Прстените за влечење со рамна вода се дизајнирани да стојат совршено рамно на места на палубата со голем сообраќај, додека им овозможуваат на членовите на екипажот да креваат тешки подни панели со дихтунзи, живи бунари и отвори за моторот. Сепак, подигнувањето на тежок отвор запечатен цврсто со гума создава висока почетна отпорност на избивање. Членовите на екипажот ретко влечат право нагоре со калибрирана сила; се грчат и под агол го грабнуваат прстенот.
Ранливост на стожерните пинови со една точка:Прстен за влечење со рамна вода се врти на хоризонтална игла за задржување во внатрешноста на лиената чаша. Кога се користат недоволно големи иглички или плитки држачи за задржување, аглите за грабење ја свиткуваат иглата, заглавувајќи го прстенот полуотворен или стрижејќи ја иглата при тешки товари.
Дробење на јадрото на палубата и пукање со гелкоат:Втората голема точка на неуспех е интерфејсот на палубата. Стандардните чаши за испирање имаат прирабници со тесен периметар. Кога некој силно ќе го навлече прстенот, силата нагоре создава силно дејство на лост, придвижувајќи го надворешниот раб на прирабницата надолу како длето во гел-облогата од фиберглас. Прицврстувањето на влечните прстени директно во композитните палуби со завртки од лим без широки потпорни плочи неизбежно го дроби јадрото, го пука гел-облогот и предизвикува навлегување на влага во ламинатот на палубата.
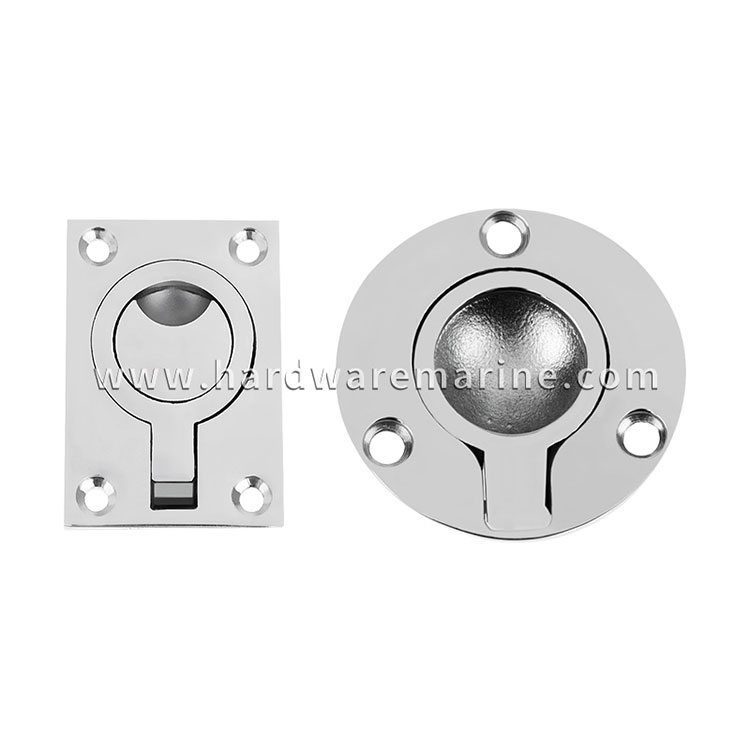
Повлечете прстени
Прстени за влечење со рамна монтажа за подигнување на отворите на палубата и капаците на шкафчињата.
ГЛЕДАЈ ПРСТЕНИТЕ ЗА ВЛЕЧЕЊЕ →4. Детали за леење и завршна обработка: каде што навистина е изградена сигурноста на хардверот
Шетајќи низ нашата работилница за кастинг, брзо дознавате дека разликата помеѓу монтажата што трае десет сезони и онаа што не успева за дванаесет месеци се сведува на операции што со голо око често ги занемарува готовиот дел.
- Целосно блескање по линиите на разделба:Онаму каде што се спојуваат половините на керамичката мувла, долж линијата на разделба се формира микроскопски блиц за лиење. Ако завршните работници едноставно ја измачкуваат надворешноста и оставаат груб блиц во зглобовите на шарките или назавртените рабови, тие назабени рабови делуваат како вградени подигачи на стресот каде што започнуваат пукнатините од замор, притоа заробувајќи ја бришечката прашина што брзо 'рѓосува.
- Целосно ултразвучно чистење и хемиска пасивација:Самиот механички лак за огледало со висок сјај не гарантира отпорност на корозија - тркалата за бришење можат да размачкаат микроскопски честички од железо и восок во површинските микро долини. Вистинската издржливост на морето бара целосно ултразвучно одмастување проследено со темелна хемиска киселинска пасивација за да се раствори слободното железо и да се врати непрекинат, само-заздравувачки пасивен слој на сите внатрешни и надворешни површини.
5. Список за проверка на квалитетот и прифаќањето на продавницата на подот за производители на бродови
За да им помогнеме на супервизорите за склопување на јахти, инспекторите за квалитет и тимовите за набавки да го отстранат високоризичниот хардвер на отворот пред инсталацијата, нашиот инженерски тим го препорачува овој практичен протокол за физичка инспекција во 4 чекори:
| Фокус на инспекција | Што да се провери со рака и очи | Зошто е важно на бродот |
|---|---|---|
| 1. Аголни радиуси и дренажа | Проверете го спојот помеѓу зглобот и вратичката за монтирање. Побарајте мазни, дарежливи преодни кривини и закосени вдлабнатини на прицврстувачите наместо остри прави агли. | Ги елиминира точките на концентрација на стрес при удар на бранови; спречува стоечката вода да го расипе заштитниот пасивен филм. |
| 2. Толеранција и чувство на подвижни делови | Рачно ракувајте со бравите и вртењето на бравите. Проверете дали има позитивно, брзо враќање на пружината без грубо триење и уверете се дека оските за вртење немаат лабаво странично нишање. | Лабавите шахти се отвораат под вибрации на моторот; груби брави јазици жолчка и се врзуваат по кратко изложување на солена вода. |
| 3. Под телото на прирабницата и јачината на пиновите | Проверете ја задната страна на прстените за влечење и клапите на шарките. Проверете ја соодветната дебелина на ѕидот, присуството на ребра за зајакнување на долната страна и тешки, сигурни држачи за иглички. | Спречува свиткување или кинење на игличките за вртење кога екипажот грабнува тешки, вшмукувани капаци на отворот отворени. |
| 4. Прицврстување на подлогата и постелнината | Осигурајте се дека мијалниците со завртки за монтирање се чисто центрирани без бруси и проверете дали потпорните плочи со завртки се специфицирани за сите точки на влечење на структурата. | Рамномерно ги распределува динамичните удари во структурата на трупот, спречувајќи пукање на гел-облогата, извлекување на завртката и дробење на јадрото на палубата. |
6. Извори Хардвер Изграден за вистинска поморска должност
Хардверот на отворот никогаш не треба да биде последователен размислување во дизајнот на садот. Кога ќе се закачи шарката, ќе се фати бравата или ќе се извади прстен за влечење на водата, на сопственикот на чамецот не му е грижа каква марка на хардвер е инсталиран - тие го сметаат производителот на чамци одговорен за неуспехот. Со инсистирање на хардвер конструиран со соодветни радиуси за ослободување од стрес, контури што се самоодводнуваат, робусни внатрешни механизми и чиста завршна обработка на леарницата, производителите на бродови можат да ја заштитат својата репутација на брендот, да го насочат поставувањето на склопувачките линии и да ги елиминираат скапите повици за гаранција.
Прилагодено поморско хардверско инженерство и OEM Производство
Andy Marine е специјализиран за OEM и ODM морски хардверски решенија од не'рѓосувачки челик, во партнерство со градители на јахти, поморски архитекти и морски дистрибутери ширум светот.
Од прегледи за дизајн-за-производство (DFM) и развој на прилагодени алатки до прецизно инвестициско леење, обработка со повеќе оски CNC, електрополирање и тестирање на серии, нашиот инженерски тим работи директно со вашиот технички персонал за да обезбеди сигурно функционирање на секое монтирање на отворот, шарка и механизам за заклучување при реални оптоварувања на океанот.
Контактирајте го нашиот инженерски оддел денес за да ги прегледате спецификациите на хардверот на вашата палуба или да разговарате за барањата за прилагодени алатки за вашето следно производство.


